产品数据
| 名称 | 半固态镁合金注射加工螺杆料筒方案 |
|---|---|
| 典型应用 | 汽车、3C 电子 |
| 加工方式 | 注塑 |
| 材料建议 | 1.2888 |
| 表面处理 | 淬硬 |
| 硬度 | HRC 54 - 60 |
| 长径比 | 18:1 - 22:1 |
| 最高温度 | ≤ 700°C (1292°F) |
技术难点
- 半固态镁合金在接近 600°C 下加工,远高于常规塑料温度,要求螺杆与料筒材料耐高温。
- 镁化学活性高且易氧化,需要可控气氛与无氧熔体处理。
- 合金碎屑磨蚀性强,在高温下磨损螺棱与料筒内孔。
- 精确的温度控制对维持半固态浆料至关重要,避免凝固或过热。
忆源技术解决方案
- 01采用耐热热作钢(1.2888)制造螺杆与料筒,在镁合金加工温度下保持硬度。
- 02淬硬回火表面,在高温下抵御镁合金碎屑的磨蚀。
- 03专为半固态浆料输送设计的螺杆结构,避免剪切过热。
- 04料筒分区精确控温设计,将浆料保持在半固态区间。
- 05针对镁合金加工环境的耐腐蚀、抗氧化表面处理。
常见问题解答
AZ91D(Mg-Al-Zn)、AM60B(Mg-Al-Mn)、AE42(Mg-Nd)——高比强度,通过专用注塑加工。
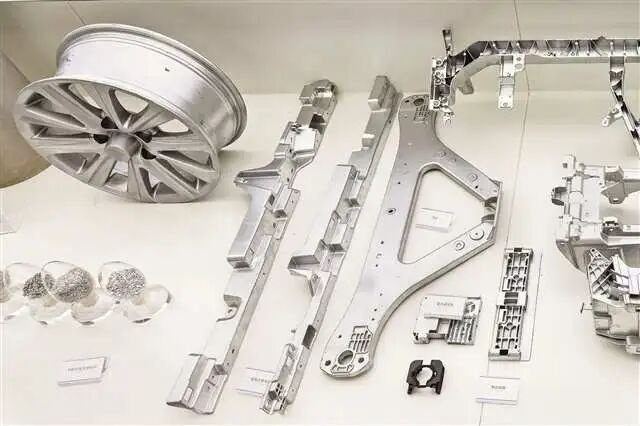
轻量化汽车部件(换挡手柄、支架、座椅骨架)、航空航天部件、手持电子外壳、医疗植入物。
半固态加工设计、精确温度控制、耐腐蚀涂层工具钢、专用流变处理。
温度高得多(600–750°C),需要惰性气氛(Ar/SF₆)防止燃烧,给料机构不同,并需要专用耐高温螺杆材料。
合金等级及加工温度范围、注射压力/速度、制件几何形状/壁厚、生产量、惰性气体系统规格及表面要求。