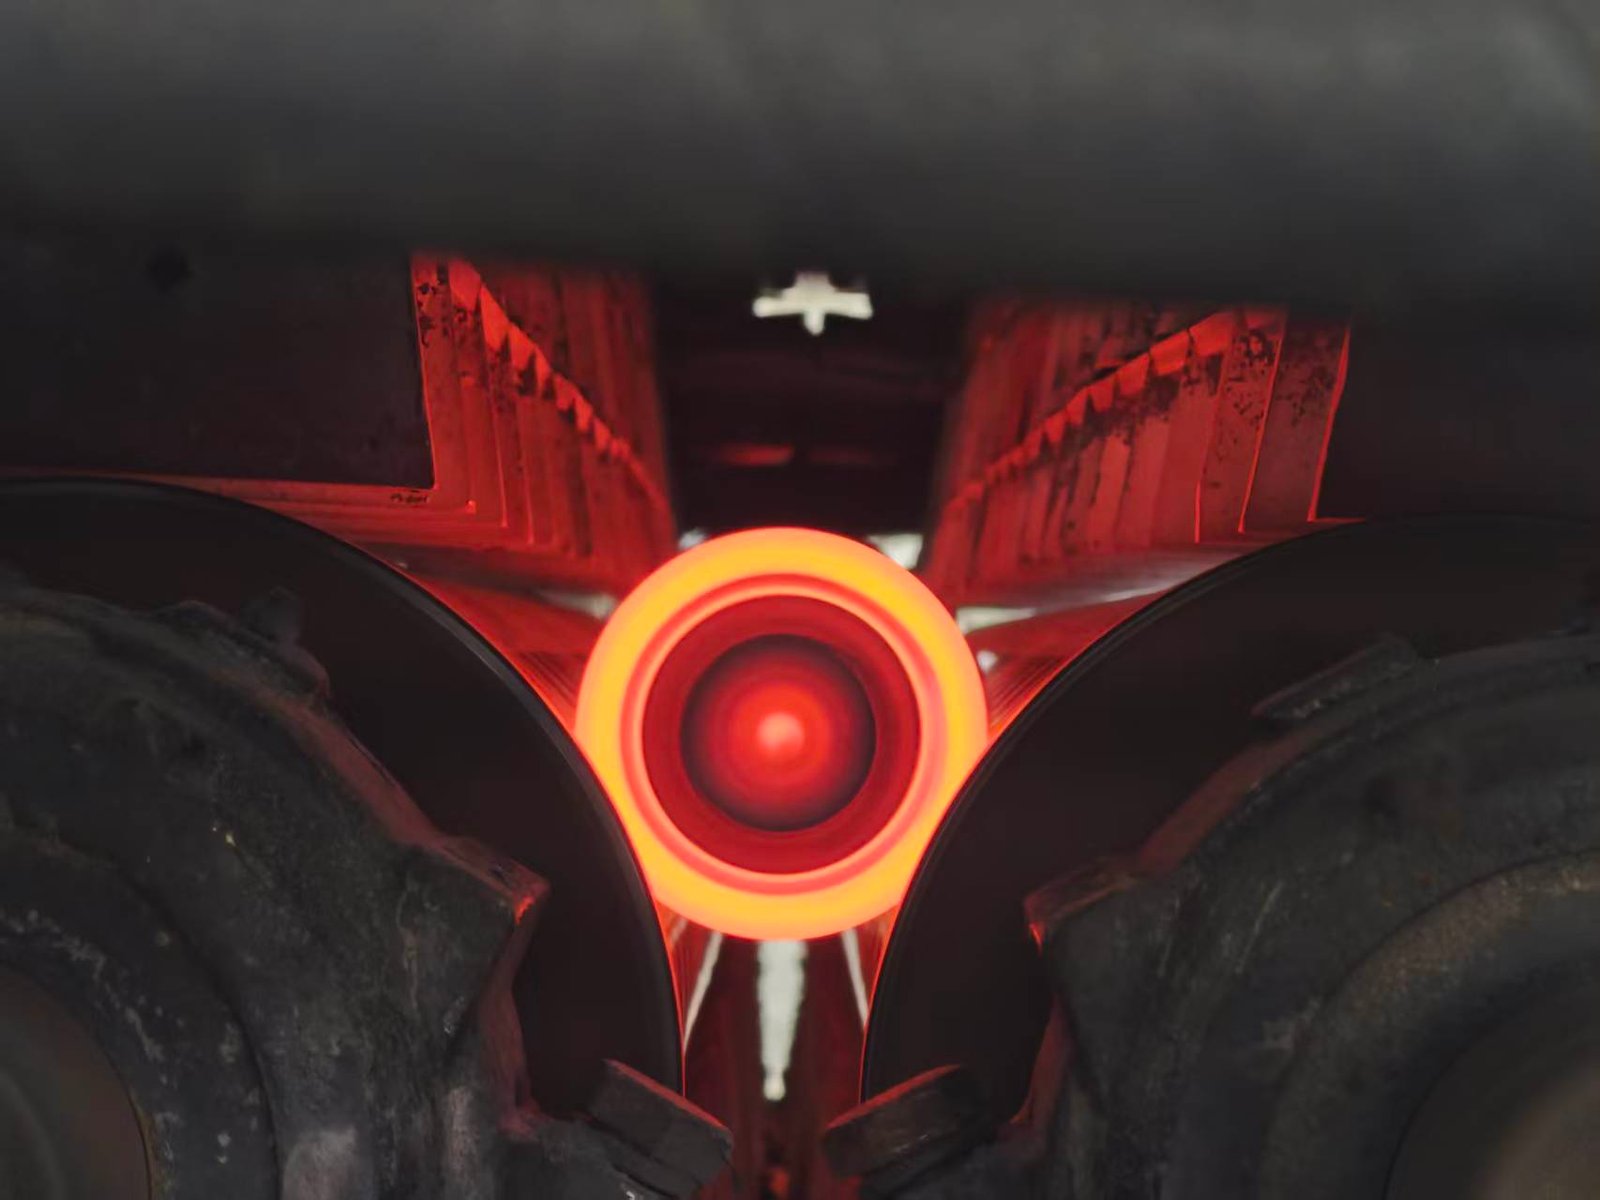
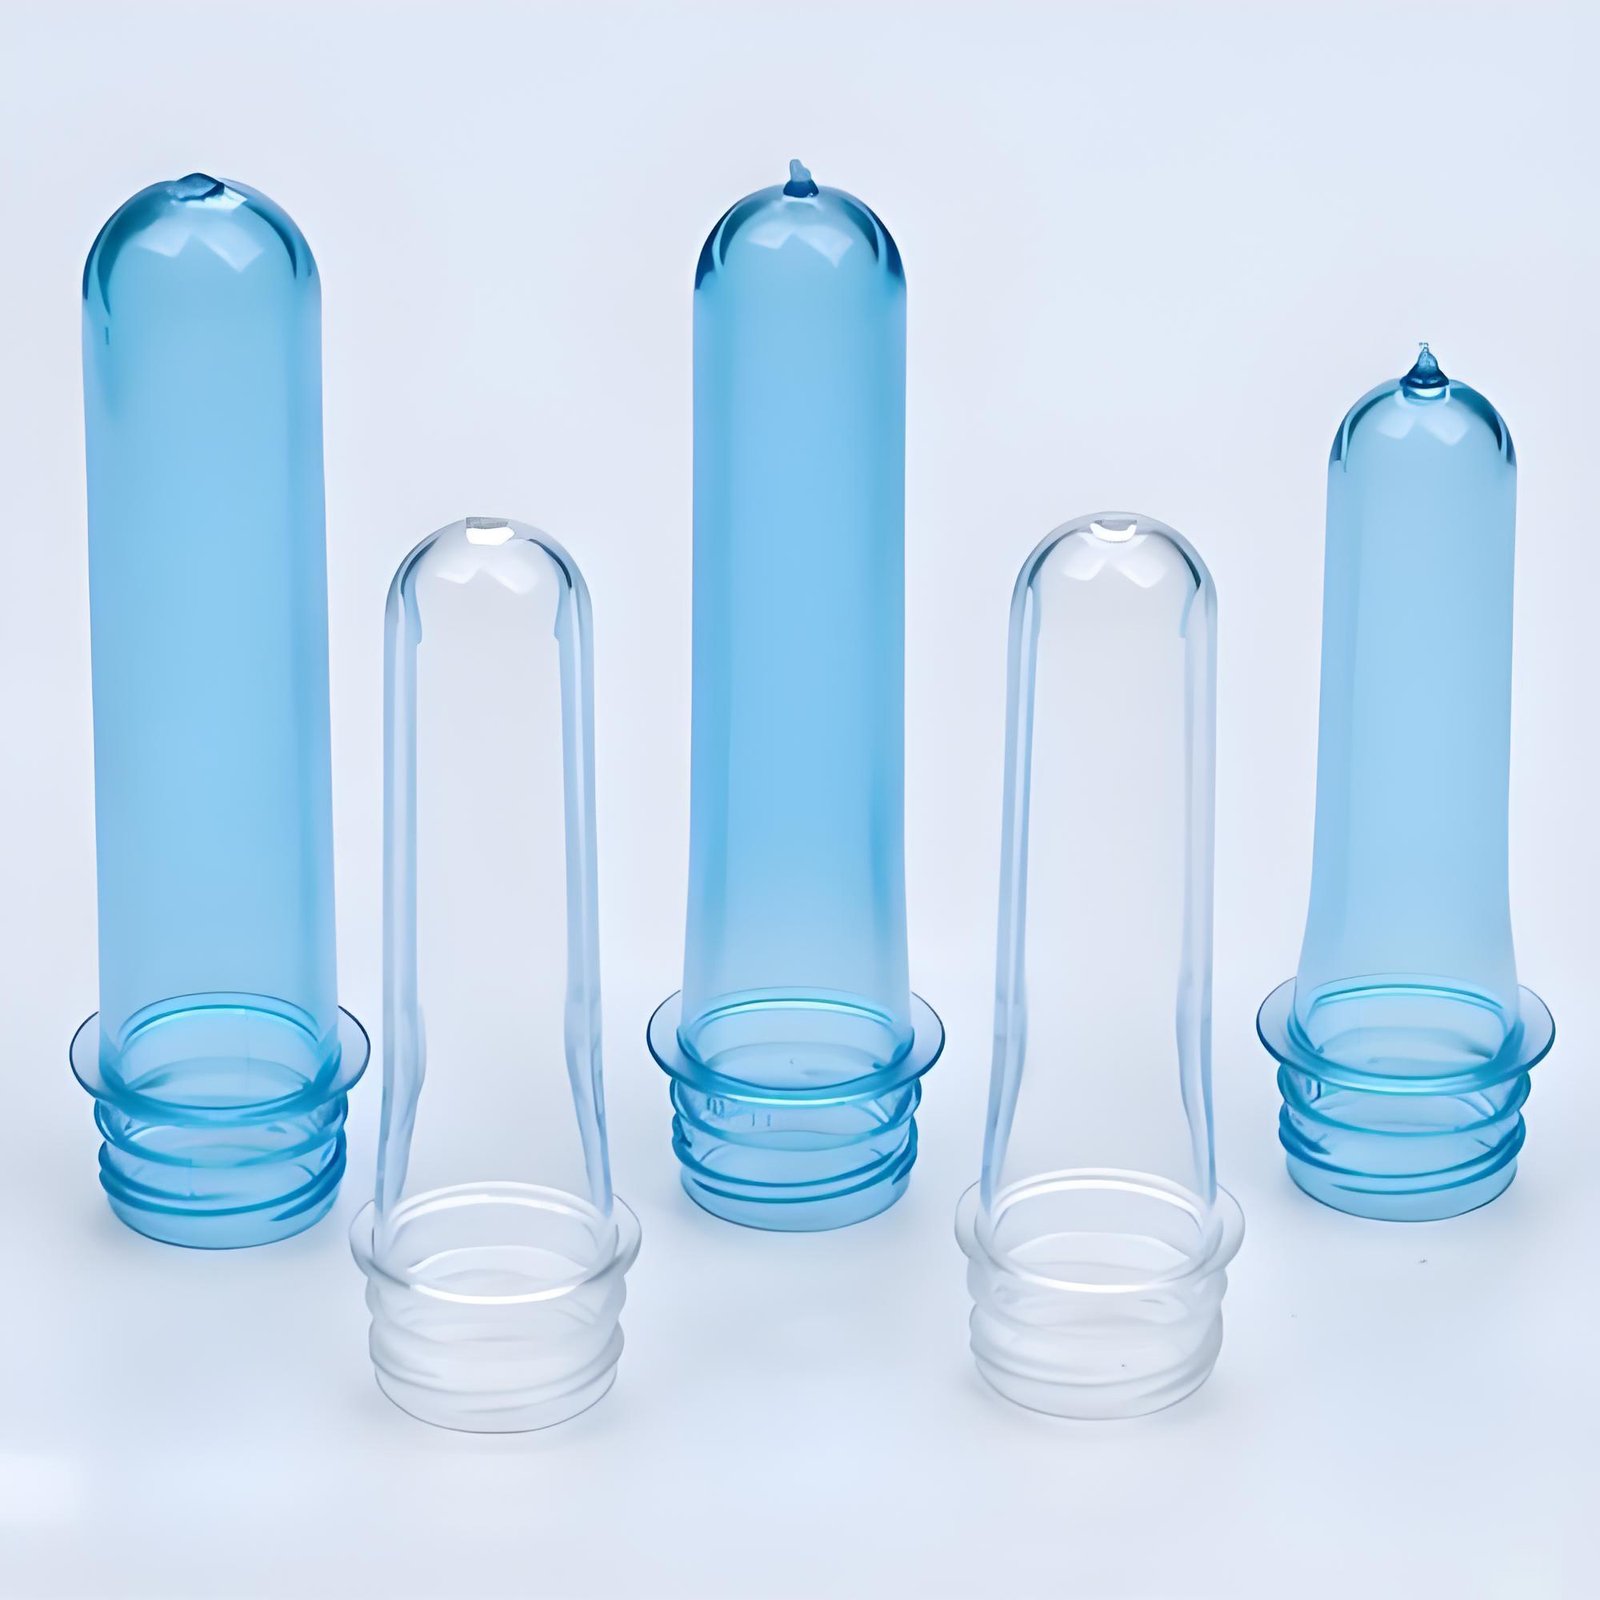
问题
PET瓶坯注塑要求在高速度下输送均匀、高温的熔体,但生产中常出现瓶坯壁厚不均、浇口拉丝、流涎以及周期偏慢,制约产能。
常见原因
- 01PET熔点高、熔体强度低,通用螺杆难以实现均匀塑化。
- 02干燥不彻底导致残留水分,引发水解及特性粘度(IV)下降。
- 03螺杆螺棱与料筒内壁磨损,降低熔体均匀性与克重重复性。
- 04长径比与压缩比不足,PET出现未熔颗粒与温度梯度。
- 05射嘴封胶不良,开模后浇口出现飞边与拉丝。
技术难点
- 在不过热、不产生乙醛(AA)的前提下获得均匀熔温。
- 通过控制停留时间与剪切,保持特性粘度(IV)。
- 高速充满多腔瓶坯模具并保持克重一致。
- 每个周期实现干净断浇,避免飞边与污染。
忆源技术解决方案
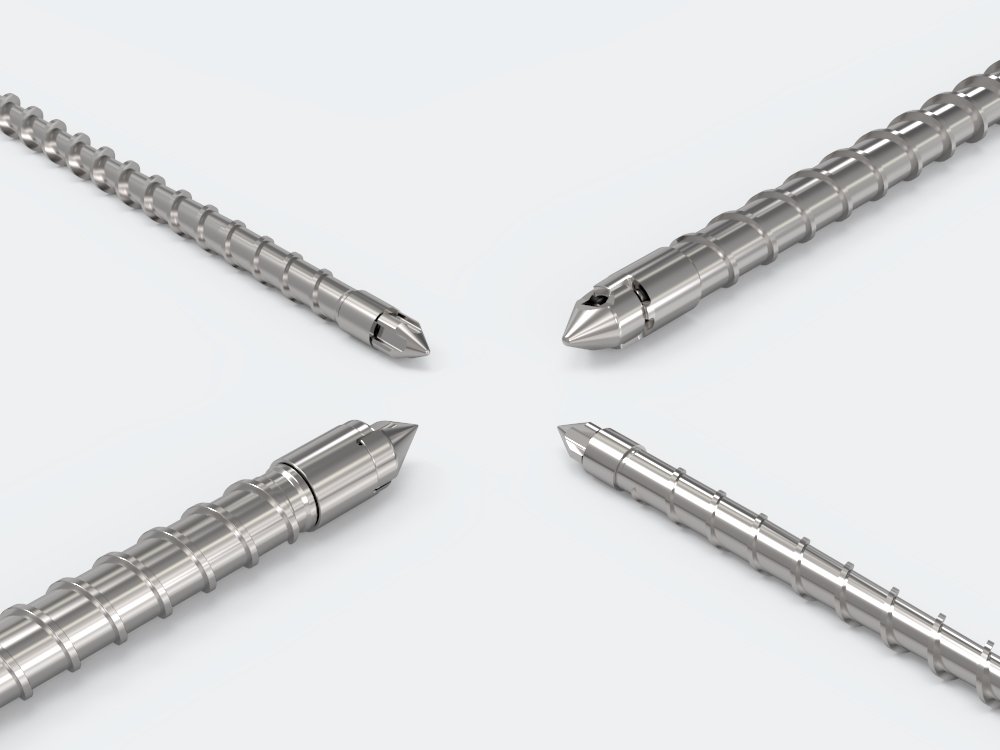
- 01高长径比(24:1—26:1)屏障型螺杆,专为PET熔融与计量均匀性设计。
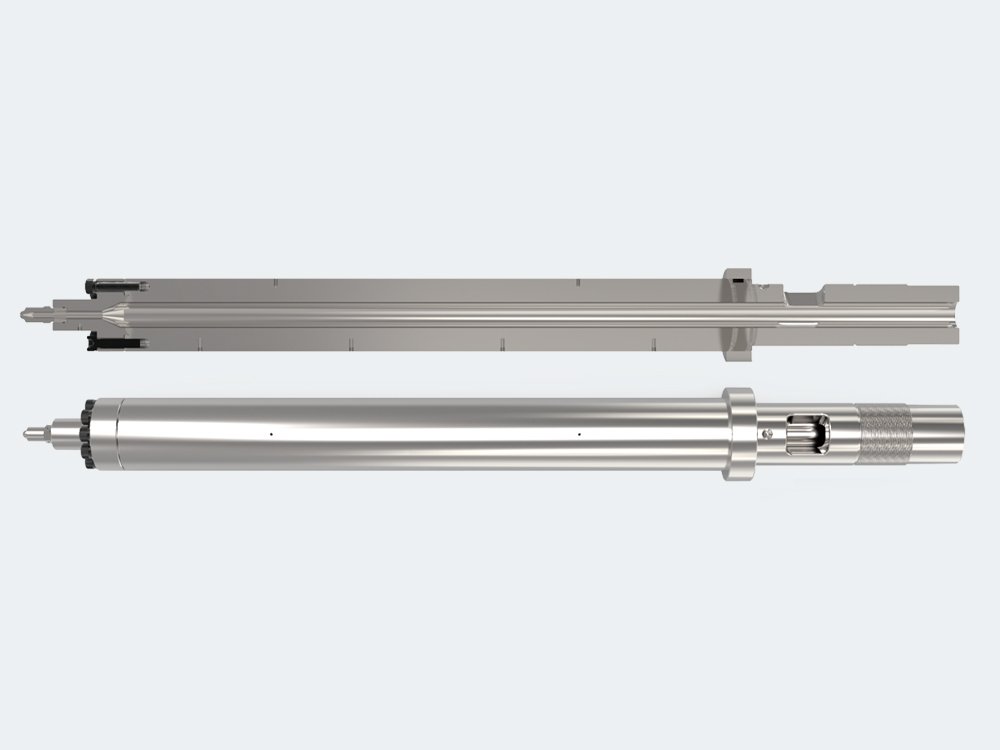
- 02双金属料筒,抵抗回料或催化剂残留造成的磨损。
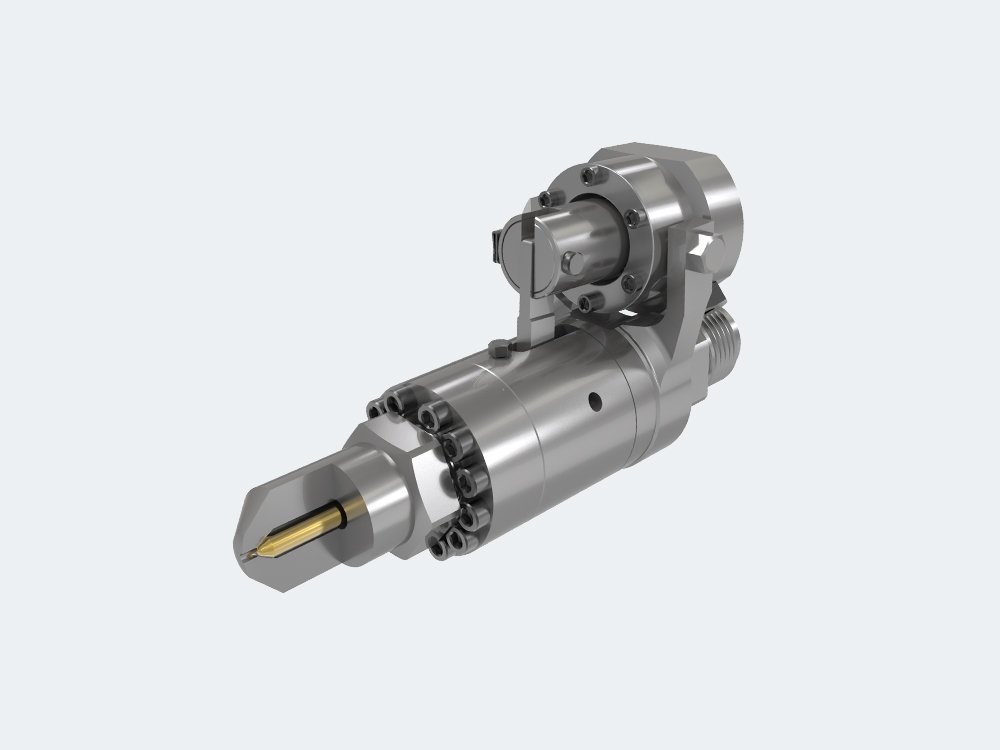
- 03针阀封胶射嘴,实现可靠、可重复的浇口封胶与干净断料。
- 04优化的压缩比与计量段深度,平衡剪切与产能。
- 05氮化/PVD表面处理,降低熔体粘附与剪切热。
推荐产品
应用 / 材料
饮料瓶坯广口食品罐医药与化妆品包装热灌装与碳酸饮料包装
常见问题解答
高长径比(24:1—26:1)屏障型螺杆,配合合理设计的压缩与计量段,可输送PET所需均匀、高温的熔体,实现瓶坯克重一致、周期更快。
针阀封胶射嘴每周期实现可靠、可重复的浇口封胶与干净断料。配合正确的减压与射嘴温度设置,可进一步减少飞边与拉丝。
控制熔温与停留时间。低剪切屏障螺杆与保持公差的双金属料筒有助于避免过热,而过热是产生AA的主要原因。