问题
传统液压塑化只能在周期的固定阶段进行,熔体制备无法与开模、顶出、冷却等动作重叠,浪费周期时间与能耗;若无可靠射嘴封胶,开模期间塑化还会导致流涎与拉丝。
常见原因
- 01液压塑化绑定于单一周期阶段,无法与其他模具动作重叠。
- 02无封胶射嘴时,开模期间塑化会使熔体从射嘴流涎或拉丝。
- 03定速液压驱动在部分负载与长待机阶段浪费能量。
- 04螺杆回复时间不稳定,拉长整体周期。
- 05残余压力与减压不足,延长开模前的等待时间。
技术难点
- 将塑化与开模、顶出、冷却重叠以缩短周期。
- 可靠封胶射嘴,使同步塑化时不流涎。
- 以高效按需的电驱动降低能耗。
- 在快速周期下保持克重与熔体质量可重复。
忆源技术解决方案
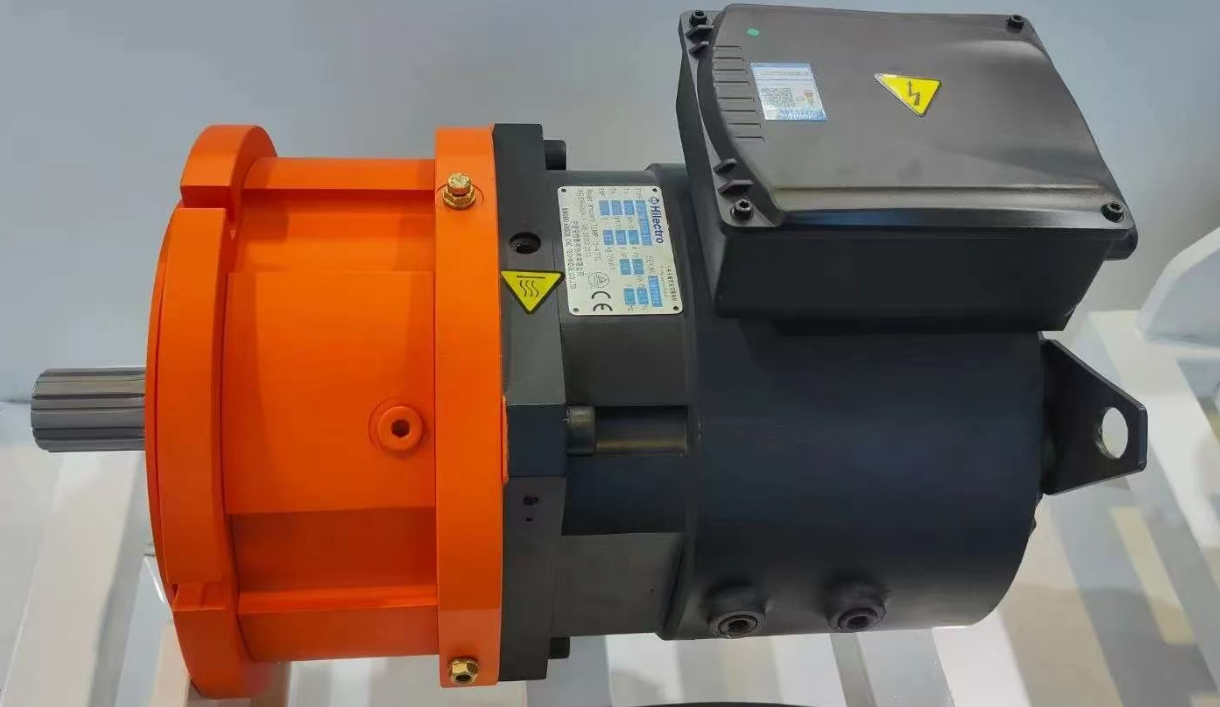
- 01电动伺服塑化,将螺杆转动与液压系统解耦,实现按需、同步的熔体制备。
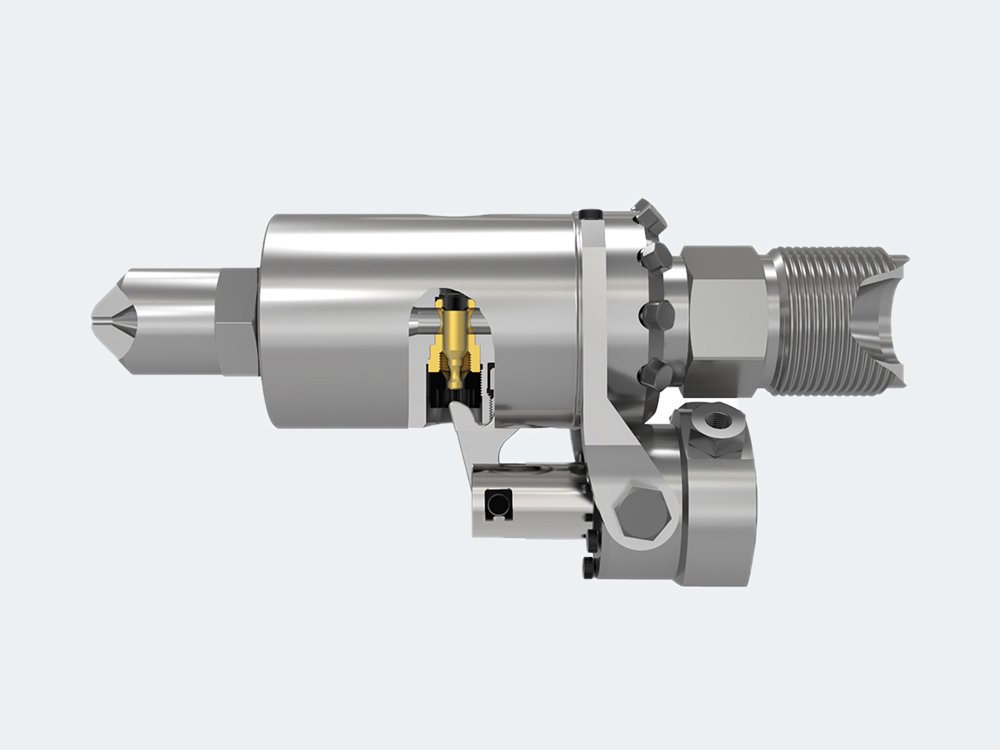
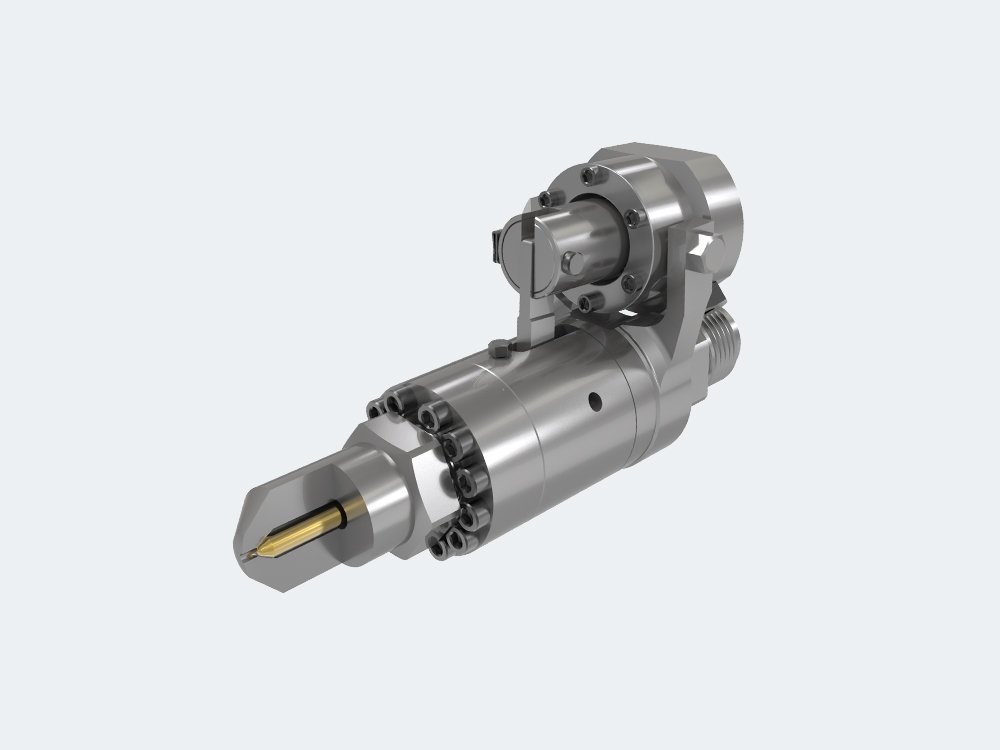
- 02活塞封胶射嘴,开模塑化时正向封胶,阻止流涎与拉丝。
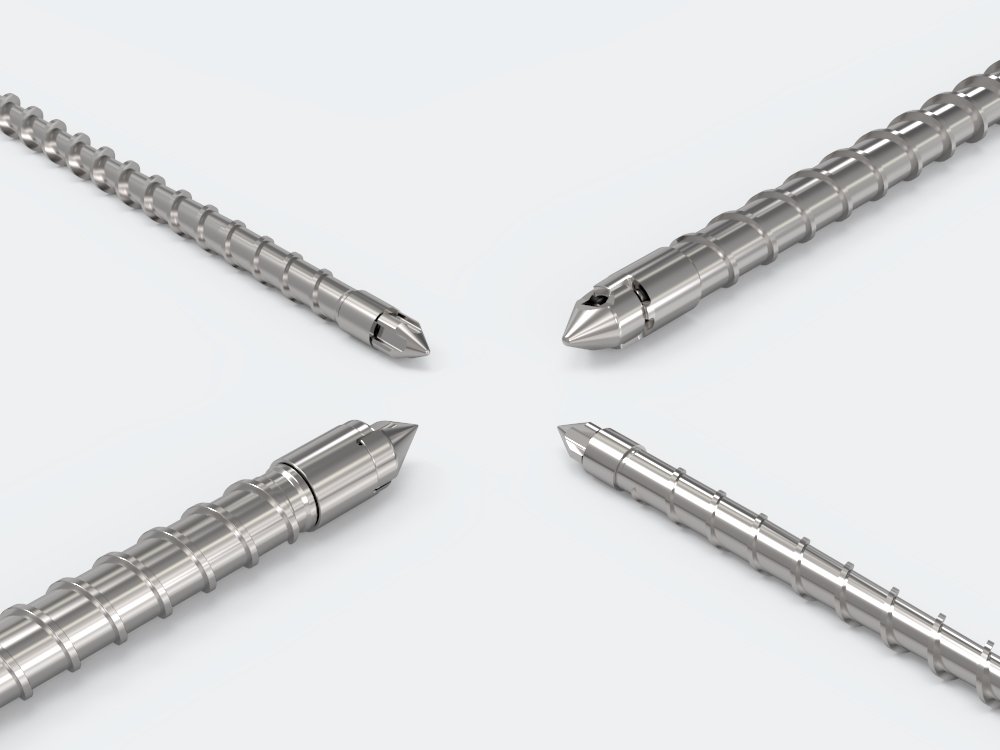
- 03专为电动注塑单元快速、均匀回复设计的螺杆结构。
- 04匹配的螺杆头与止逆环,短周期计量可重复。
- 05提供背压、螺杆转速与减压工艺指导,最大化重叠窗口。
推荐产品
应用 / 材料
全电动注塑机高速包装与盖罩注塑节能型生产线短周期多腔模具
常见问题解答
电动塑化采用伺服驱动螺杆,可独立于液压系统旋转并制备熔体,使塑化与开模、顶出、冷却重叠。配合活塞封胶射嘴在重叠期间封胶,下一模熔体更早备好,周期随之缩短。
开模塑化时射嘴已脱离模具。活塞封胶射嘴正向关闭熔体通道,使树脂不会流涎或拉丝,从而实现安全、干净的同步塑化。
电动伺服驱动仅在塑化时耗电,且保位无需持续液压流量,降低待机能耗。具体节省取决于机型、树脂与周期,但塑化与冷却重叠通常可省去专门的塑化阶段。