问题
薄壁注塑(壁厚低于1.2 mm)要求在熔体冻结前高速注射,但生产中常出现缺胶、飞边、翘曲与烧焦斑。
常见原因
- 01注射速度与压力不足,薄壁在充满前已冻结。
- 02止逆阀磨损或泄漏导致计量不稳定。
- 03通用螺杆塑化不均、存在温度梯度。
- 04排气不良及小浇口处高剪切。
- 05长流程与薄壁叠加,压力损失放大。
技术难点
- 在熔体固化前完整充满薄壁。
- 高速下避免高剪切烧焦与表面缺陷。
- 在高腔数模具中保持严格尺寸公差。
- 快速周期下保持逐模重复性。
忆源技术解决方案
- 01低剪切高速塑化螺杆,熔体均匀、回复快。
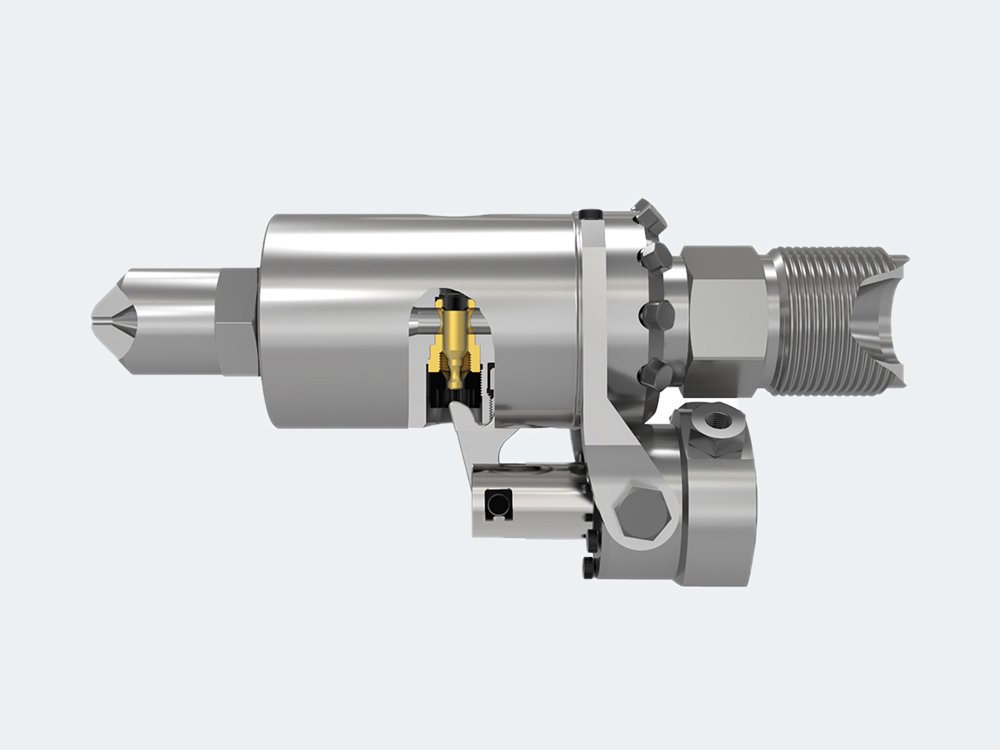
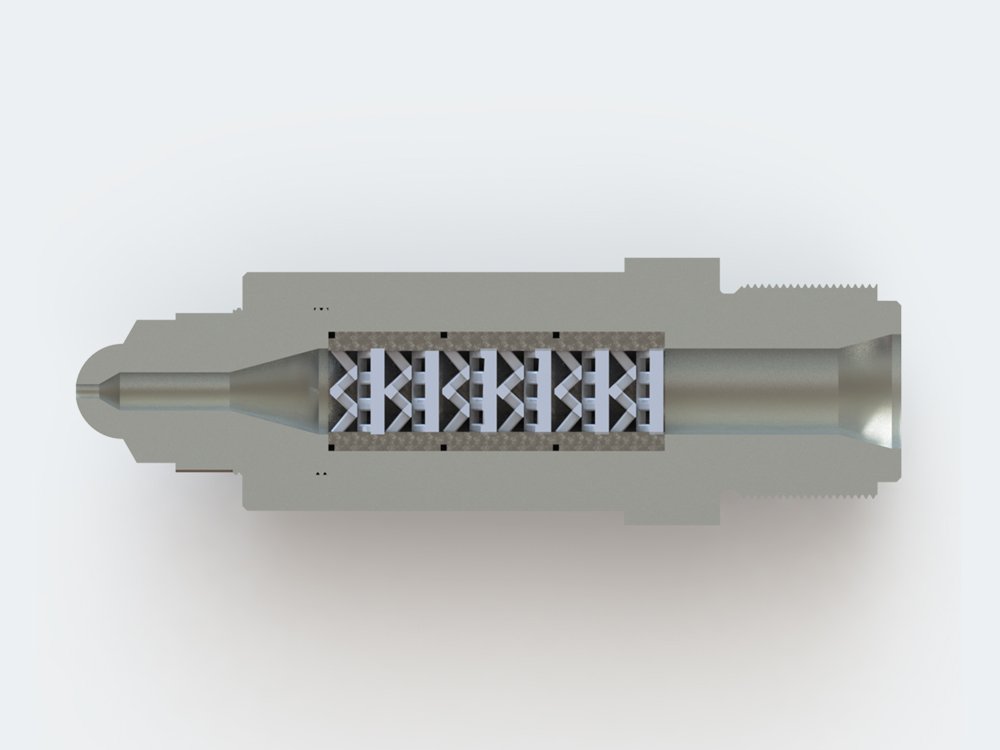
- 02精密止逆阀,正向密封、计量可重复。
- 03双金属料筒,长期保持内径公差。
- 04优化的螺杆头与止逆环,断料快而干净。
- 05降低熔体粘附、改善流动的表面处理。
推荐产品
应用 / 材料
食品与乳品包装一次性杯盖消费电子外壳医疗与诊断器材
常见问题解答
低剪切高速塑化螺杆配合精密止逆阀,可提供快速、可重复的计量,在熔体冻结前充满1.2 mm以下薄壁。
缺胶多因注射速度不足或止逆阀泄漏;烧焦多因高剪切或排气不良。耐磨料筒与优化螺杆头可同时改善两者。
料筒磨损导致熔体压力泄漏、计量精度下降,造成高腔数模具克重不稳与尺寸波动。双金属料筒可更久保持内径公差。